Artykuł sponsorowany
Jak ostrzenie noży wpływa na jakość strugania w grubościówce używanej w małej stolarni
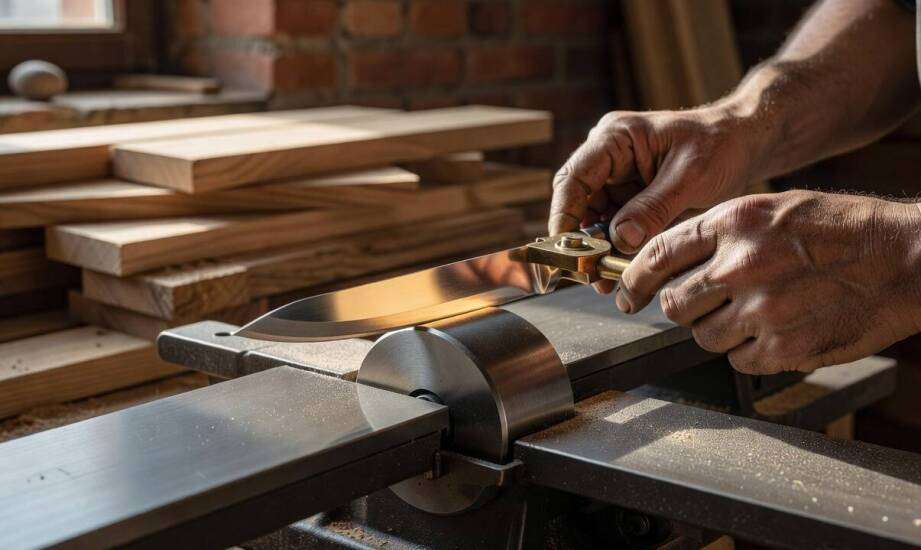
W małej stolarni regularnie zdarza się sytuacja, gdy po kilku przejściach materiału przez maszynę powierzchnia deski traci idealną gładkość. Ustawienia grubości pozostają niezmienione, dlatego operator najpierw szuka przyczyny w docisku rolek lub zbyt wysokiej wilgotności samego drewna. Kiedy problem powtarza się przy kolejnych partiach surowca, diagnoza często prowadzi bezpośrednio do wału nożowego. Elementy skrawające zużywają się stopniowo podczas codziennej pracy, a ich kondycja determinuje końcowy efekt wizualny oraz dokładność wymiarową. Zrozumienie relacji między geometrią ostrza a jakością obróbki ułatwia szybką reakcję, zanim na materiale powstaną głębokie wyrwania wymagające intensywnego szlifowania.
Mechanizm skrawania i objawy zużytych ostrzy
Stępione, wyszczerbione lub niewłaściwie osadzone noże zmieniają kinematykę skrawania. Zamiast czystego cięcia włókien, krawędź zaczyna je rozrywać, zwłaszcza gdy obróbka odbywa się pod prąd usłojenia surowca. Prowadzi to do powstawania charakterystycznych fal, ubytków oraz odczuwalnie większego oporu podczas posuwu. Regularne falowanie o stałym odstępie bezpośrednio koresponduje z liczbą noży zamontowanych na wale oraz jego prędkością obrotową. Drobne zanieczyszczenia w surowcu potrafią wyszczerbić stal, co zostawia na powierzchni deski powtarzalne, punktowe ślady wzdłuż całej długości cięcia. Zwiększony opór łatwo rozpoznać po dźwięku maszyny, która zaczyna pracować głośniej, a wprowadzane drewno wyraźnie odbija się od stołu roboczego. W starszych układach z dwoma ostrzami mankamenty te ujawniają się szybciej niż w zaawansowanych wałach wielonożowych.
Diagnozowanie problemów wymaga oddzielenia kwestii narzędzia od błędów nastaw. Fale generowane przez uszkodzone noże zachowują regularność niezależnie od grubości zbieranej warstwy. Zbyt szybki posuw również tworzy ślady, ale można je wyeliminować przez zredukowanie prędkości podawania deski. Zaburzony docisk rolek skutkuje podcięciami na końcach materiału, natomiast podwyższona wilgotność drewna wywołuje nieregularne szarpanie włókien. Przemysłowe grubościówki do drewna i maszyny warsztatowe reagują na stępienie podobnie, jednak weryfikacja momentu wymiany wymaga ostrożności. Próg rzędu 0,1 mm, często przywoływany w poradnikach jako wyznacznik stępienia, w rzeczywistości dotyczy raczej dopuszczalnej odchyłki prostoliniowości dla wybranych modeli noży. Dokładny moment kwalifikujący narzędzie do ostrzenia zależy od wytycznych producenta maszyny i specyfikacji używanej stali.
Przygotowanie wału po ostrzeniu i wpływ podzespołów
Przywrócenie pełnej sprawności układu tnącego opiera się na rygorystycznym zachowaniu procedur montażowych. Prawidłowe osadzenie po ostrzeniu obejmuje wyrównanie masy kompletu noży oraz precyzyjne ustawienie ich wysokości. W nowoczesnych warsztatach do pozycjonowania wykorzystuje się przyrządy magnetyczne, co gwarantuje powtarzalność rzędu dziesiątych części milimetra. Identyczna waga i długość wszystkich elementów zapobiegają wibracjom, które w przeciwnym razie przenosiłyby się na stół. Krawędź tnąca musi zachowywać ścisłą równoległość do płaszczyzny odniesienia. Popularne zalecenie utrzymywania kąta fazy na poziomie 25–30 stopni bywa mylące, ponieważ w branży nie ma jednego standardu. Właściwa geometria ostrza zależy bezpośrednio od konkretnego układu, zaleceń producenta i obrabianego materiału. Po zablokowaniu śrub dociskowych wykonuje się przejście próbne na surowcu odpadowym, mierząc chropowatość i nasłuchując wibracji.
Sama ostrość narzędzi nie zrekompensuje zużycia kluczowych podzespołów mechanicznych. Dostarczając wyposażenie dla zakładów stolarskich, eksperci firmy INTERPART Aleksander Tybora wielokrotnie obserwują, że stan wału, kondycja łożysk oraz wyrobienie czopów decydują o ostatecznej jakości strugania. Wyeksploatowane ułożyskowanie wywołuje bicie promieniowe. Usterka ta tworzy na materiale dodatkowe falowanie, widoczne nawet przy idealnie przygotowanych ostrzach. Używane strugarki z utrudnionym dostępem do głowicy wydłużają czas koniecznych regulacji, co czasem skłania operatorów do odkładania prac serwisowych. Wieloletnia eksploatacja wymusza więc sprawdzanie nie tylko noży, ale całego zespołu napędowego.
Osiągnięcie gładkiej i powtarzalnej powierzchni opiera się na ciągłym monitorowaniu fizycznego procesu skrawania. Parametry nominalne maszyny schodzą na dalszy plan, jeśli układ tnący nie jest prawidłowo serwisowany i kalibrowany. Regularna kontrola stanu krawędzi roboczych oraz dbałość o precyzyjne łożyskowanie wału minimalizują ryzyko zniszczenia materiału. Reagowanie na pierwsze objawy zwiększonego oporu i zmianę dźwięku pracy urządzenia pozwala uniknąć powstawania ubytków w cennym drewnie. Przemyślany harmonogram konserwacji, dopasowany do specyfikacji technicznej konkretnego wału, zapewnia stabilność obróbki niezależnie od wieku sprzętu.
Kategorie artykułów
Polecane artykuły

Skup kabli instalacyjnych: jakie są możliwości współpracy z firmami recyklingowymi?

Jakie są kluczowe aspekty produkcji limitowanych edycji płyt winylowych?

Jakie samochodowe szyby najlepiej wybrać dla swojego pojazdu?
